

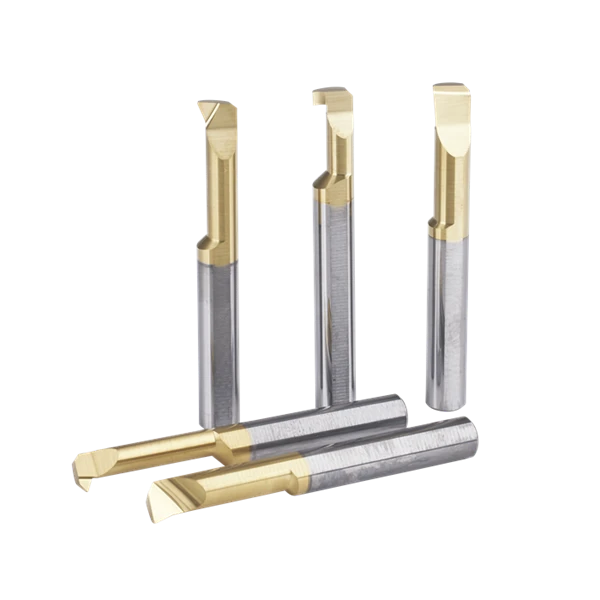
Alati za mikro bušenje serije GPT dizajnirani su za opću{0}}obradbu čeličnih komponenti. Proizvedeni od vrhunskog cementnog karbida, ovi precizni alati za bušenje daju stabilne performanse i visoku kvalitetu površine u aplikacijama za bušenje ugljičnog čelika, legiranog čelika, sivog lijevanog željeza i legura bakra.
Ključne značajke
Strojna-obrada čelika opće namjene
Optimizirana geometrija za učinkovito bušenje komponenti od ugljičnog čelika i legiranog čelika ispod 35HRC tvrdoće, pružajući pouzdane performanse u svakodnevnoj proizvodnji.
Mikro-precizno bušenje
Dizajniran za operacije bušenja mikro{0}}promjera s malim tolerancijama. TR (Trapezoidal Radius) geometrija omogućuje precizno unutarnje oblaganje i završno bušenje.
Vrhunski cementirani karbid
Proizveden od visoko{0}}kvalitetnog cementnog karbida-karbida-na bazi volframovog karbida, iskorištavajući SW-ov kompletan lanac industrije volframa za vrhunsku otpornost na trošenje i vijek trajanja alata.
Mogućnost upotrebe više-materijala
Iako je optimizirana za čelik, serija GPT također ima dobre rezultate na sivom lijevanom željezu, nodularnom lijevanom željezu i bakrenoj slitini, pružajući svestranost na različitim radnim komadima.
Prikladnost materijala obratka
|
Materijal obratka |
Pogodnost |
|
Ugljični čelik, legirani čelik (<35HRC) |
Najprikladnije |
|
Legirani čelik, alatni čelik (35-48HRC) |
Prikladno |
|
Nehrđajući čelik |
Nije preporučljivo |
|
Sivi lijev, nodularni lijev (<35HRC) |
Najprikladnije |
|
Lijevana aluminijska legura (Si<12%) |
Nije preporučljivo |
|
legura bakra (<> |
Prikladno |
|
Super legura otporna na toplinu (<> |
Nije preporučljivo |
|
legura titana (<> |
Nije preporučljivo |
|
Kaljeni čelik (45-55HRC) |
Nije preporučljivo |
|
Kaljeni čelik (55-60HRC) |
Nije preporučljivo |
Specifikacije proizvoda
|
Parametar |
Vrijednost |
|
Specifikacija |
GPT-TR40R20L15 |
|
Dimenzija |
TR D4 * R0,2 * 15 * 50 * d4 |
|
Vrsta alata |
Alat za mikro bušenje (čelik klase P -) |
|
Materijal obratka |
Čelični dijelovi S48C (HRC 26) |
|
Brzina rezanja |
125 m/min (5000 o/min) |
|
Brzina dodavanja |
0,03 – 0,05 mm/r |
|
Dubina rezanja (ae) |
0,05 mm |
|
Metoda hlađenja |
Hlađenje uljem / vanjsko hlađenje |
|
Metoda rezanja |
Kontinuirano unutarnje oblaganje / završno bušenje |
|
Materijal podloge |
Cementirani karbid (volframov karbid) |
Slučaj primjene
Specifikacija:GPT-TR40R20L15
Dimenzija:TR D4 * R0,2 * 15 * 50 * d4
Izradak:Čelični dijelovi S48C (HRC 26)
Brzina rezanja:125 m/min (5000 o/min)
Brzina dodavanja:0,03 – 0,05 mm/r
Dubina rezanja:ae=0.05 mm
Hlađenje:Hlađenje uljem / vanjsko hlađenje
metoda:Kontinuirano unutarnje oblaganje / završno bušenje
U ovoj primjeni, GPT-TR40R20L15 alat za mikro bušenje postigao je stabilno završno bušenje dijelova od čelika S48C pri brzini rezanja od 125 m/min uz brzinu napredovanja od 0,03–0,05 mm/r. Metoda hlađenja uljem učinkovito je upravljala toplinom u zoni rezanja, osiguravajući točnost dimenzija i visoko{9}}kvalitetnu završnu obradu površine tijekom kontinuirane operacije unutarnjeg oblaganja. Srodni proizvodi.

Zatražite ponudu/tehničko savjetovanje
Kontaktirajte nas već danas sa svojim materijalom obratka, crtežom i ciljanim parametrima za prilagođenu preporuku i ponudu.
Popularni tagovi: alati za bušenje, Kina proizvođači alata za bušenje, dobavljači, tvornica, Obložena karbidna svrdla, glodalice za završnu obradu, alat za glodanje, Glodalica za grubu obradu čelika, bočno glodalo, glodalice za navoje


